
做实验室装备的人都知道:一组实验台、一排功能柜、几台通风柜,骨架再扎实,最后决定使用寿命和观感质感的,往往是那一层涂层。实验室环境对涂层的考验是全天候的:试剂滴落、酸碱气氛腐蚀、频繁擦拭消毒、边角磕碰。涂层不过关,轻则表面发花、锈点爬升,重则粉化脱落、污染精密实验环境。所以实验室装备行业对表面处理的验收标准,历来严于一般钣金制品。
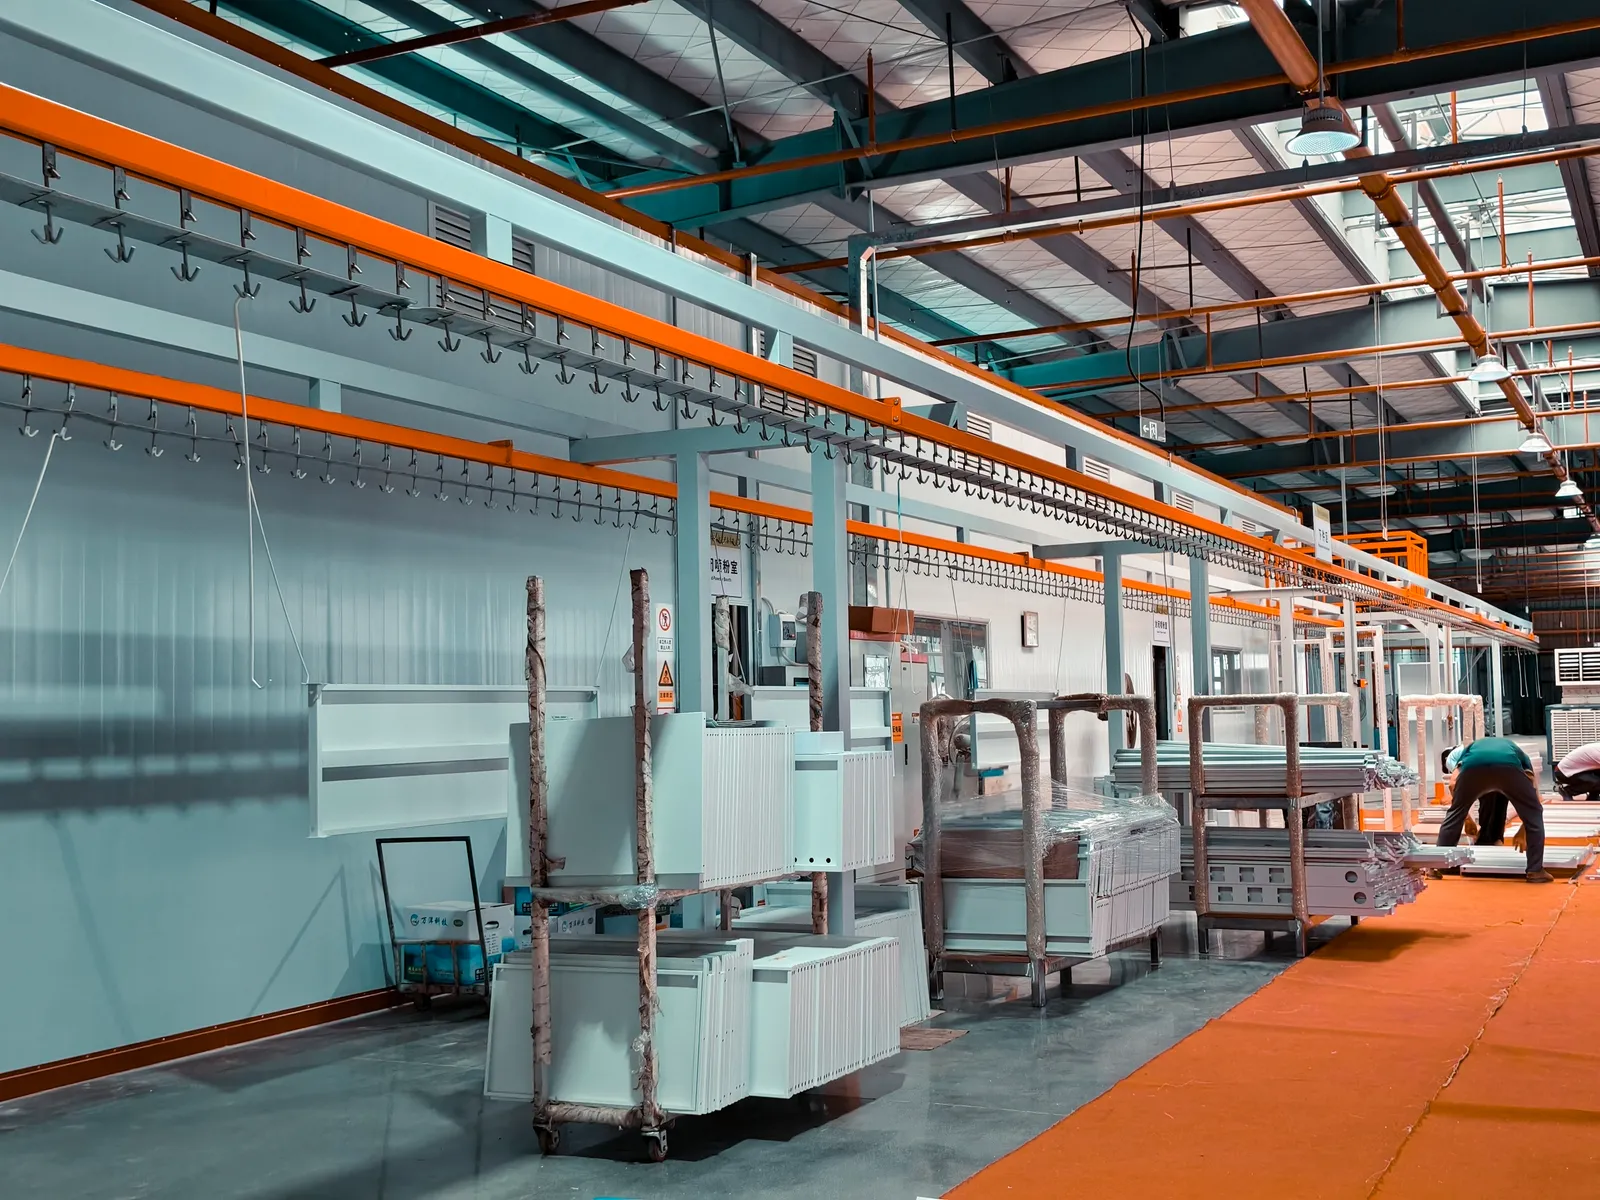
目前实验室装备行业主流的表面处理方案,正是静电喷粉(粉末喷涂)。这篇文章走进中智源(SDOM)韶关 50000+㎡ 数字化智造工厂的粉末喷涂产线,用一组车间实拍,把这套工艺从上件到成品的每一步讲清楚,看看实验室级涂层质量是怎么「烤」出来的。
一、先搞懂原理:粉末是怎么「吸」上去的
静电喷粉的核心是静电吸附。喷枪枪口带高压负电(通常 60~100 kV),粉末在喷出时被强行带上负电荷;工件接地呈零电位,并预先做除油、除锈、磷化等前处理。带负电的粉末一出枪口,就被工件像磁铁吸铁屑一样均匀「吸」附在表面,包括实验台面翻边、柜体缝隙和内腔这些人工喷漆难以照顾到的死角。
这也是静电喷粉涂层均匀度的来源:靠电场分布,而不是靠师傅手感。对实验室装备这种大面积、多折边的板件来说,这一点尤为关键。
二、全流程实拍:从挂件到成品,一共五步
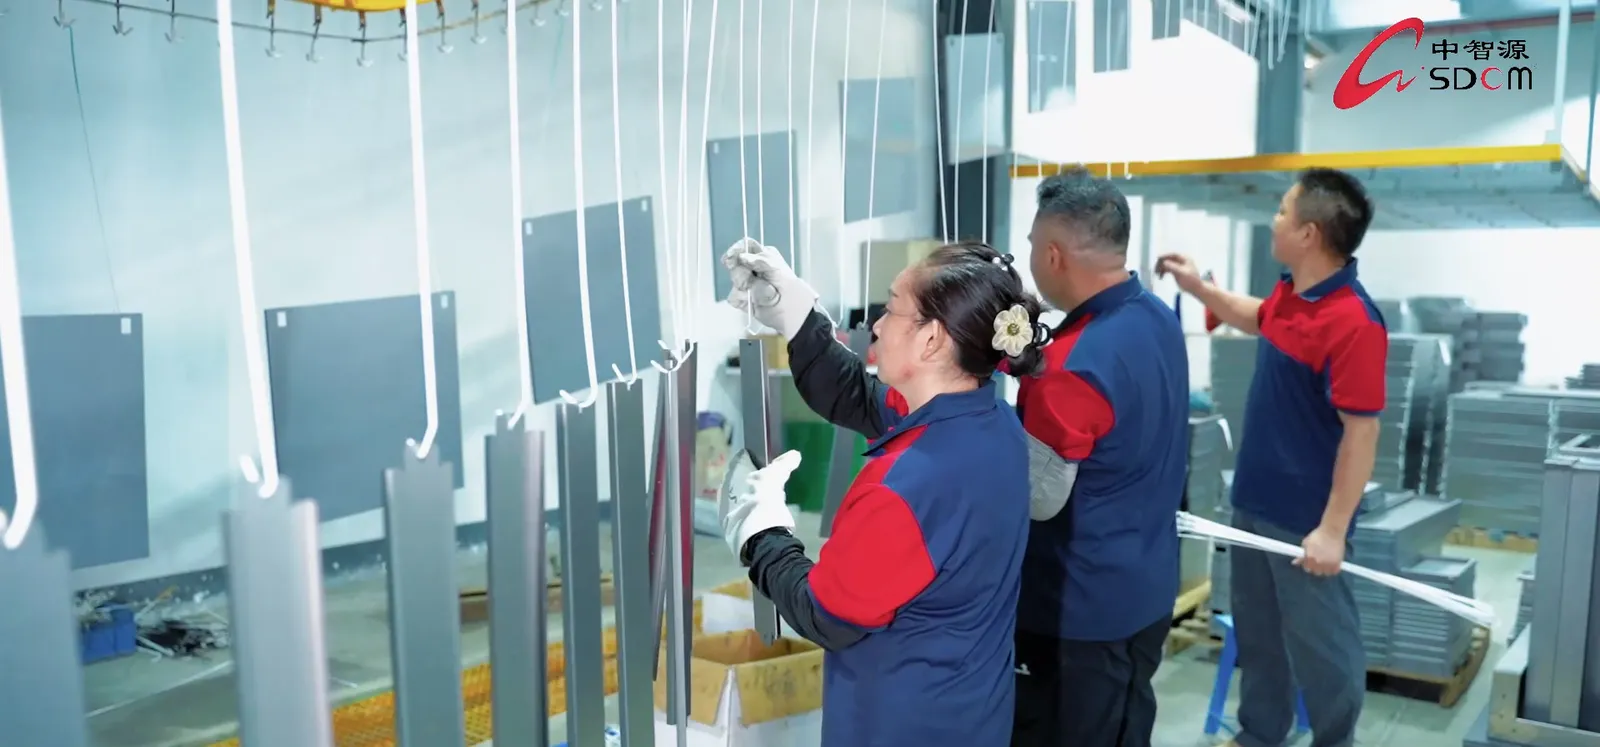
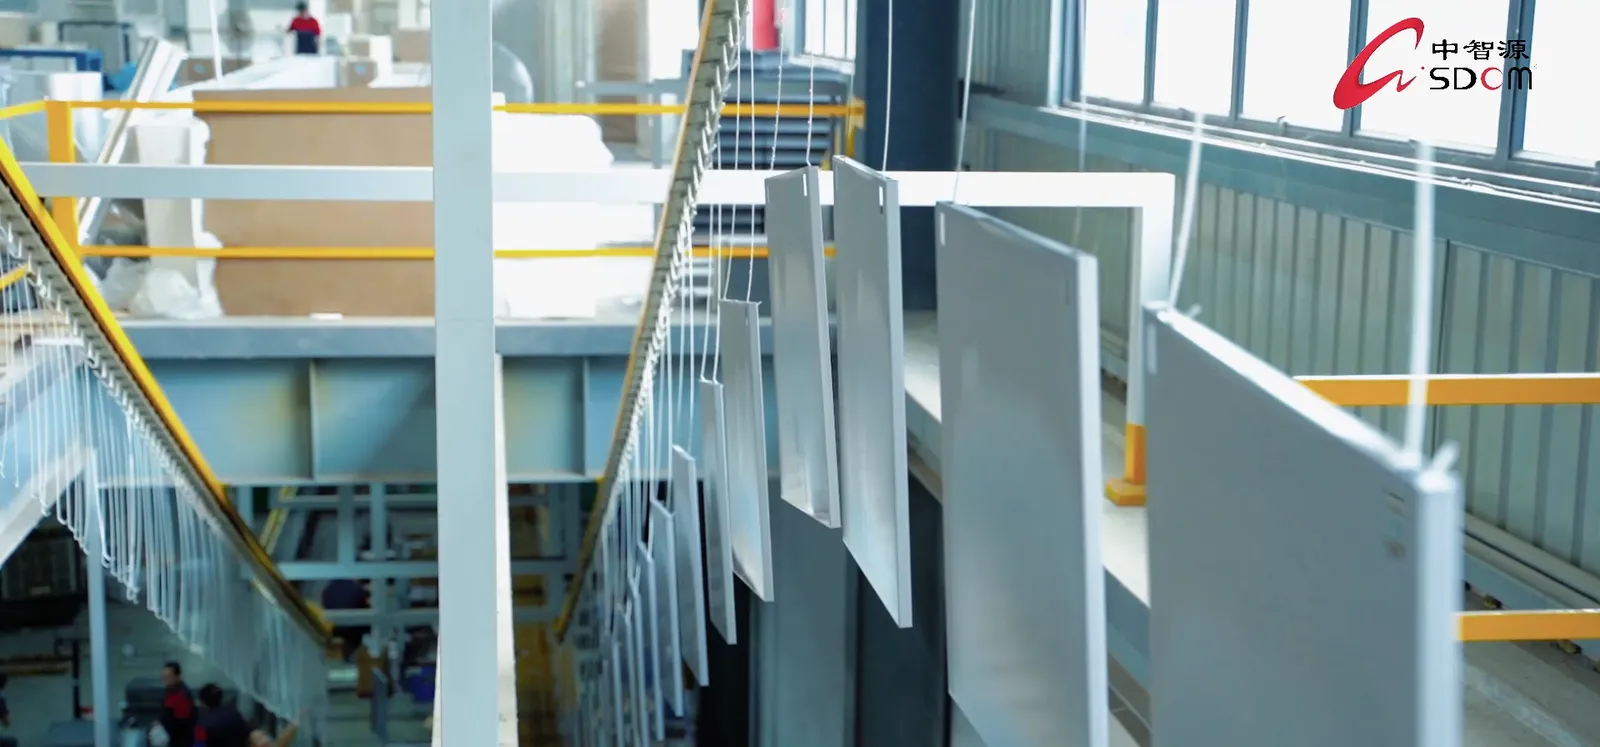
粉末喷涂产线上,工件从上件到下线要经过五道工序。每一道都有明确的控制参数,涂层质量就是在这五步里逐段锁定的。
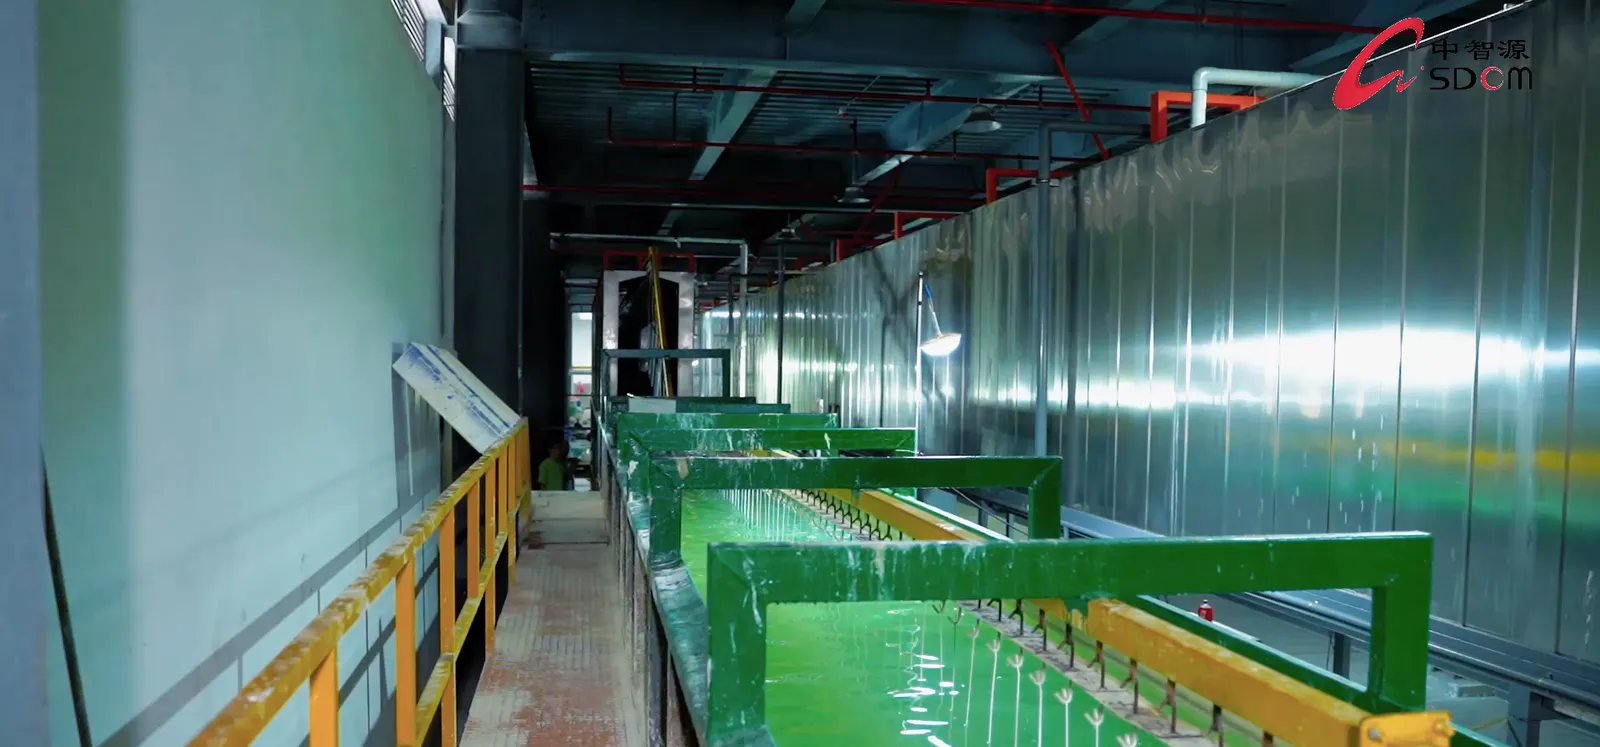
- 前处理:除油 → 除锈 → 磷化 → 水洗 → 烘干。这一步决定了涂层的附着力。面对实验室里反复的试剂接触与擦拭,表面处理不到位,后面全白搭。
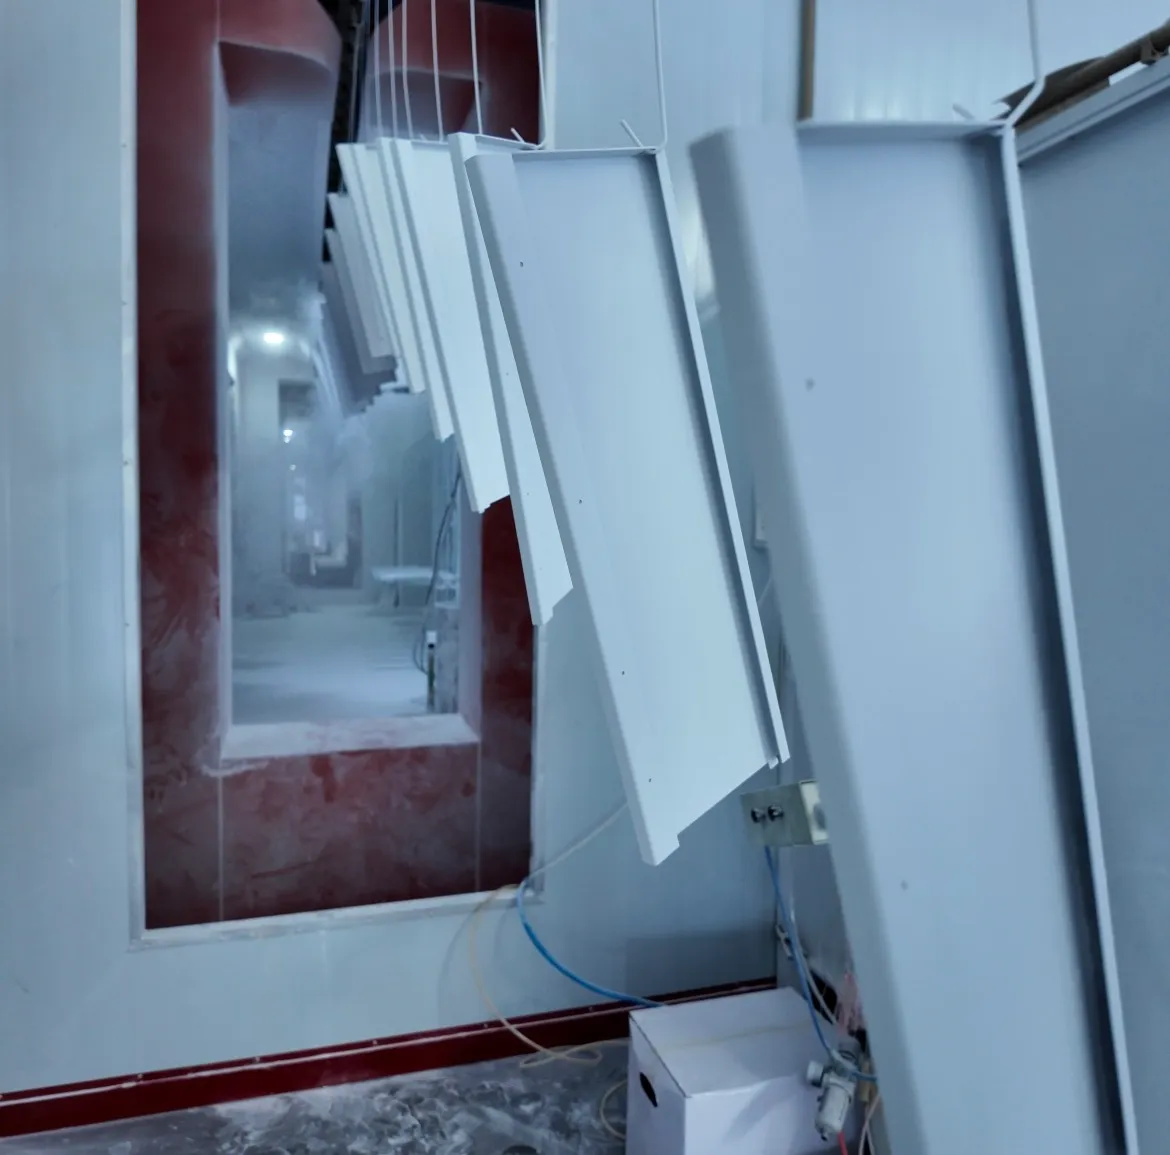
- 挂件上线:工件悬挂于传送链,进入自动喷房。喷房底部连接粉末回收系统,未附着的粉末被回收、过筛后循环使用。
- 静电喷涂:自动往复机配合手动补喷,粉末均匀覆盖工件表面,膜厚一般控制在 60~100 微米,为耐腐蚀性能打底。
- 高温固化:工件进入固化炉,在 180~200℃ 温度下烘烤约 15~20 分钟。粉末在这个温度下熔融、流平、交联固化,最终形成一层致密、坚硬、附着牢固的涂层。耐试剂、耐擦拭、抗腐蚀的实验室级表面,就是这道工序「烤」出来的。
- 冷却与检验:自然冷却后进行外观、颜色、膜厚、硬度、附着力检验。出厂前的标准检测包括百格附着力试验(GB/T 9286)、盐雾试验(GB/T 10125)等,这正是实验室装备招标技术参数里常见的两项指标。
三、喷粉与喷漆:不只是「环保一点」的区别
实验室装备选型时经常有疑问:喷粉和传统喷漆,到底差在哪?直接看数据。
| 对比维度 | 静电喷粉(粉末喷涂) | 传统喷漆(溶剂型) |
|---|---|---|
| 环保性 | 粉末为固体颗粒,不含溶剂,VOC 近零排放 | 含大量有机溶剂,VOC 排放需专门治理 |
| 材料利用率 | 粉末回收循环,利用率可达 95% 以上 | 过喷浪费大,利用率一般 40%~60% |
| 涂层性能 | 涂层致密,耐试剂、耐擦拭、抗腐蚀 | 涂层较薄,耐化学介质性相对较弱 |
| 耐候年限 | 正常使用可达 10 年以上,不易粉化变色 | 视漆种而定,实验室环境易失光脱落 |
| 综合成本 | 材料利用率高,长期综合成本更低 | 材料浪费 + 环保治理成本叠加 |
对政府采购和科研院所项目而言,关键的一条是环保合规:在 VOCs 治理与大气污染防治要求日益严格的背景下,近零 VOC 排放的粉末喷涂从源头减少了污染物产生。这也是为什么教育科研、检验检疫、医疗卫生等领域的实验室装备采购中,静电喷粉已成为主流技术要求。
四、采购时怎么核验涂层质量
涂层质量看不见工艺,但工艺留下的记录看得见。考察实验室装备厂家时,围绕表面处理可以核验三件事:
- 前处理是不是连续自动线。除油、除锈、磷化、水洗、烘干五道是否齐全,分段人工作业与自动线的附着力稳定性差别就在这里。
- 膜厚与固化记录能不能调出来。膜厚是否落在 60~100 微米区间,固化炉温度与时间是否按 180~200℃、15~20 分钟执行,有记录才有追溯。
- 百格附着力试验(GB/T 9286)与盐雾试验(GB/T 10125)的检测报告。招标技术参数里写明这两项,验收时对照报告核对。
一条规范的粉末喷涂产线,靠的是标准化的前处理、稳定的静电喷涂参数、严格控温的固化曲线和可追溯的检验记录。实验室装备的涂层质量,正是这些环节层层把关的结果,每一步都有据可查。表面处理是七道核心工序中的一道,上游的开料与折弯怎么看,可参考从一卷钢板走到成品一文。
中智源(SDOM)通过 ISO9001 / ISO14001 / ISO45001 三体系认证,曾获国家高新技术企业认定(前身主体),并参与起草团体标准《实验室建设规范》。智造基地位于广东韶关,可预约参观粉末喷涂产线,从前处理到下线检验完整看一遍。
有类似的实验室项目在规划?
致电或添加微信,专属工程师将在 4 小时内与您联系。